Kích thước Grit ảnh hưởng đến độ hoàn thiện bề mặt như thế nào: Hướng dẫn thực hành cho người dùng mài mòn SiC
Việc chỉ định sai kích thước hạt cho hoạt động mài mòn cacbua silic không chỉ tạo ra kết quả thẩm mỹ kém — nó có thể đẩy một bộ phận ra ngoài dung sai kích thước của nó, kích hoạt sự hình thành vết nứt mỏi ở bề mặt gồ ghề, hoặc buộc phải thực hiện một chu trình làm lại tốn kém làm xóa bỏ lợi nhuận trong quá trình sản xuất. Hiểu mối quan hệ chính xác giữa kích thước hạt và khả năng đạt được độ nhám bề mặt (Ra) do đó không phải là một chi tiết hoàn thiện; đó là một quyết định kỹ thuật quy trình cốt lõi.
Vật lý đằng sau kích thước hạt sạn và việc loại bỏ vật liệu
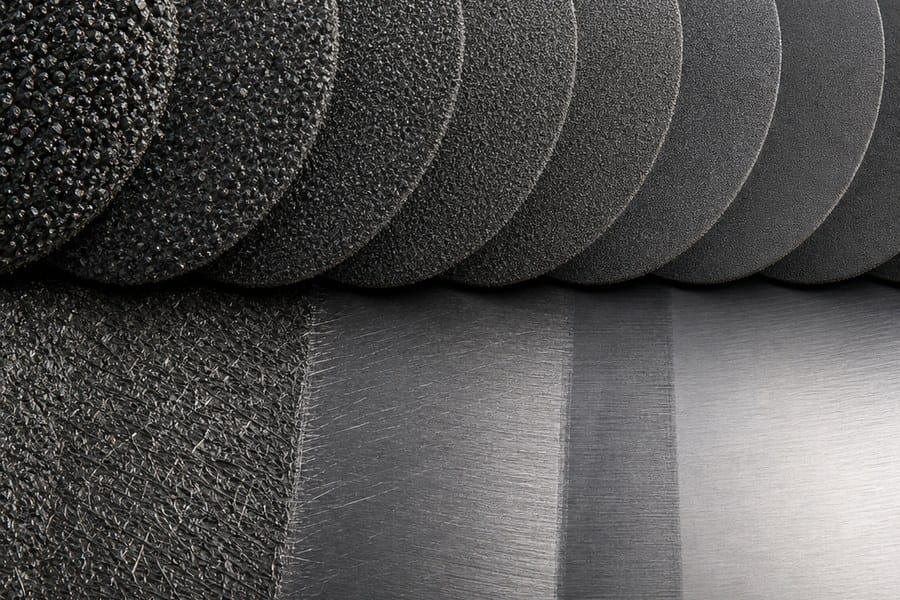
Mỗi hạt mài mòn hoạt động như một công cụ cắt một điểm. Khi số lượng hạt sạn giảm - nghĩa là các hạt riêng lẻ phát triển lớn hơn - độ sâu cắt trên mỗi hạt tăng lên, và mỗi lượt loại bỏ nhiều vật liệu hơn. Điều này tạo ra sâu hơn, vết xước rộng hơn trên bề mặt phôi, trực tiếp nâng cao giá trị Ra. Ngược lại, hạt mịn (số FEPA cao hơn) gắn bề mặt với độ sâu vết lõm nhỏ hơn, tạo ra các mẫu vết xước nông hơn và Ra thấp hơn.
Cacbua silic đặc biệt nhạy cảm với mối quan hệ này vì nó kiểu gãy xương hình nón. Hạt SiC gãy để lộ ra tươi, cạnh sắc trong quá trình sử dụng, duy trì hình dạng cắt nhất quán lâu hơn nhiều chất mài mòn oxit. Hành vi tự mài đó có nghĩa là dự đoán Ra từ một kích thước hạt nhất định vẫn ổn định trong thời gian dài hơn của bánh xe hoặc giấy - nhưng điều đó cũng có nghĩa là bước nhảy hạt chỉ trong một bước có thể tạo ra sự thay đổi chất lượng bề mặt có thể đo lường được mà chất mài mòn mềm hơn có thể che giấu.
Kích thước hạt sạn và tương quan Ra: Dữ liệu tham khảo cho hoạt động của SiC
Bảng dưới đây cung cấp các phạm vi Ra điển hình có thể đạt được cho vật liệu mài mòn cacbua silic xanh và đen hoạt động trên các chất nền kỹ thuật thông thường trong các điều kiện được kiểm soát. Giá trị giả định mài mòn tươi, độ cứng liên kết chính xác, và chất lỏng cắt hoặc chất làm mát thích hợp. Ra thực tế sẽ dịch chuyển khi bánh xe bị mòn, độ cứng phôi, và tốc độ đi qua.
| Hạt FEPA (thang đo P) | Kích thước hạt gần đúng (ừm) | Phạm vi Ra điển hình - Kim loại (ừm) | Dòng Ra điển hình — Gốm sứ / Cục đá (ừm) |
|---|---|---|---|
| P36 – P60 | 425 – 269 | 3.2 – 6.3 | 4.0 – 8.0 |
| P80 – P120 | 201 – 125 | 1.6 – 3.2 | 2.0 – 4.0 |
| P180 – P320 | 82 – 46 | 0.8 – 1.6 | 0.8 – 2.0 |
| P400 – P600 | 35 – 26 | 0.4 – 0.8 | 0.4 – 0.8 |
| P800 – P1200 | 22 – 15 | 0.1 – 0.4 | 0.1 – 0.4 |
| P2000 – P2500 | 10 – 8 | 0.025 – 0.1 | 0.025 – 0.1 |
Lưu ý rằng thang đo FEPA P và thang đo ANSI/CAMI khác nhau trên P220. Khi tìm nguồn cung ứng sản phẩm mài mòn quốc tế, luôn xác nhận tiêu chuẩn nào được áp dụng - một danh nghĩa “220 sạn” sản phẩm khác nhau khoảng 15 µm ở kích thước hạt trung bình giữa hai hệ thống, đủ để dịch chuyển Ra theo một mức tăng có thể đo được trên các bề mặt chính xác. Để được hướng dẫn đánh giá tài liệu chất lượng của nhà cung cấp, nhìn thấy Cacbua silic: Mua ở đâu và cần tìm gì.
Chọn hạt mài khởi đầu phù hợp: Phương pháp tiếp cận dựa trên giai đoạn
Đạt được mục tiêu Ra trong một bước mài mòn hiếm khi thực tế hoặc tiết kiệm. Trình tự nhiều giai đoạn giảm tổng thời gian chu kỳ bằng cách loại bỏ lượng lớn hàng tồn kho một cách hiệu quả bằng hạt thô và sau đó xóa dần các lớp hư hỏng bằng hạt mịn hơn. Mỗi bước phải loại bỏ khoảng 1,5–2 × độ sâu vết xước còn sót lại của hạt trước đó trước khi tiến lên.
- Giai đoạn loại bỏ hàng tồn kho (P36-P80): Ưu tiên tốc độ loại bỏ vật liệu (MRR). Có thể chấp nhận đối với các bộ phận kết cấu đạt được độ hoàn thiện cuối cùng ở các bước sau. Lớp hư hại bề mặt ở giai đoạn này có thể lan rộng 20–50 µm dưới bề mặt.
- Điều hòa trung gian (P120–P320): Giảm thiệt hại dưới bề mặt và đưa Ra vào dải 0,8–3,2 µm cần thiết cho hầu hết các bề mặt kỹ thuật chức năng. Quan trọng đối với các thành phần chịu tải theo chu kỳ.
- Hoàn thiện tốt (P400–P1200): Mục tiêu niêm phong khuôn mặt, tạp chí mang, và chất nền quang học hoặc chất bán dẫn. Ra bên dưới 0.4 µm trở nên có thể đạt được; quản lý chất làm mát và độ cứng cố định phôi là những biến số chủ yếu ở giai đoạn này.
- siêu hoàn thiện / vỗ nhẹ (P1200 và tốt hơn): Được sử dụng cho các thành phần quang học chính xác, chất nền wafer, và các thành phần gốm tiên tiến. Ở quy mô này, nồng độ mài mòn và độ nhớt của chất lỏng mang chi phối kết quả nhiều hơn kích thước hạt danh nghĩa.
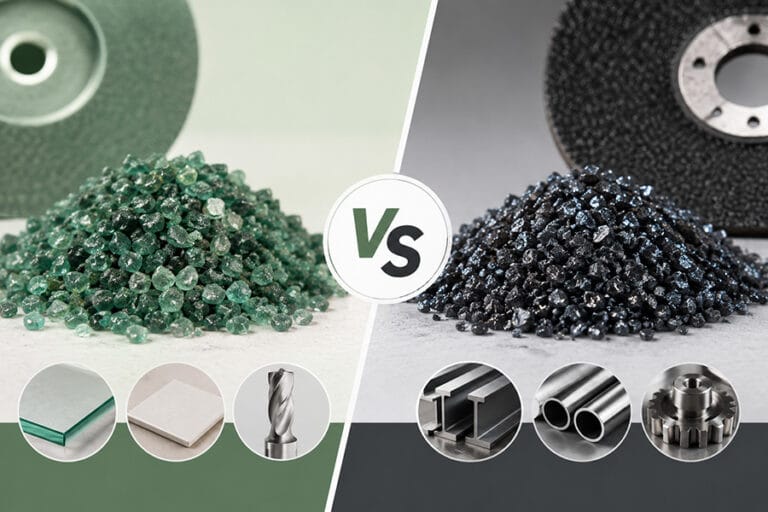
Cacbua silic màu xanh lá cây được ưa chuộng hơn cho vật liệu cứng, vật liệu giòn - cacbua xi măng, gốm sứ kỹ thuật, và thủy tinh - bởi vì độ tinh khiết cao hơn và hình thái tinh thể sắc nét hơn của nó làm giảm vết nứt dưới bề mặt ở mỗi giai đoạn chuyển tiếp. SiC đen phục vụ tốt trên gang, kim loại màu, và cao su nơi hạt hơi cứng hơn của nó giữ được dưới áp lực tiếp xúc cao hơn.
Độ cứng của vật liệu phôi thay đổi mối quan hệ Grit-Ra như thế nào
Kích thước hạt mang lại Ra 0.8 µm trên gang xám (≈200 HB) sẽ tạo ra bề mặt nhám hơn đáng kể trên thép công cụ đã cứng (60–65 HRC) trong điều kiện quá trình giống hệt nhau. Vật liệu cứng hơn chống lại sự xâm nhập của hạt, điều đó có nghĩa là mỗi hạt cày có rãnh hẹp hơn nhưng thường không đều hơn và để lại sự biến đổi từ đỉnh đến thung lũng cao hơn. Để bù đắp, di chuyển một hoặc hai bước grit tốt hơn so với khi bạn sử dụng hợp kim mềm hơn ở cùng mục tiêu Ra.
Đối với gốm cứng và vật liệu chịu lửa, gãy xương giòn ở ranh giới hạt chi phối việc loại bỏ vật liệu hơn là biến dạng dẻo. Điều này tạo ra bề mặt cứng hơn trên một đơn vị kích thước hạt so với kim loại dẻo. Giảm kích thước hạt sạn, tốc độ di chuyển chậm lại, và việc tăng lưu lượng chất làm mát đều ngăn chặn vết nứt bên khiến Ra hướng lên trên các vật liệu này. Hiểu cách hoạt động của SiC trong các ứng dụng có độ cứng cao - bao gồm vai trò của nó trong bối cảnh cấu trúc và vật liệu tiên tiến - được trình bày chi tiết trong phần tổng quan về Cacbua silic Beta (β-SiC) Ứng dụng và Ưu điểm.
Các biến quy trình làm thay đổi hiệu suất của Grit
Kích thước hạt sạn là đòn bẩy chính, nhưng một số biến thứ cấp có thể dịch chuyển Ra có thể đạt được nửa cấp hoặc hơn theo một trong hai hướng:
- Tốc độ bánh xe hoặc vành đai: Tốc độ bề mặt cao hơn thường làm giảm Ra đối với một hạt sạn nhất định bằng cách giảm tải phoi trên mỗi hạt. Tuy nhiên, tốc độ quá cao trên bánh xe SiC có thể gây ra hiện tượng kính, điều nghịch lý là làm tăng Ra khi các hạt xỉn màu bị kéo đi thay vì bị cắt.
- Tốc độ nạp phôi: Di chuyển chậm hơn làm giảm Ra. Đối với mỗi lần tăng gấp đôi tốc độ nạp, mong đợi Ra sẽ tăng khoảng 25–40% trên nền kim loại.
- Độ cứng liên kết (cho chất mài mòn ngoại quan): Liên kết cứng hơn giữ hạt lâu hơn, hữu ích cho phôi mềm. Trên vật liệu cứng, liên kết mềm hơn cho phép các hạt bị mòn rơi ra và để lộ các cạnh cắt mới, duy trì tính nhất quán Ra.
- Loại chất làm mát và phân phối: Chất làm mát bằng lũ giúp giảm hư hỏng do nhiệt và tải hạt. Mài khô bằng SiC trên thép có thể tăng Ra thêm 0,2–0,5 µm so với điều kiện ướt ở cùng một hạt mài do sự giãn nở nhiệt của phôi và tải nhựa của mặt bánh xe.
- Độ đồng đều của hạt mài mòn: Phân bố kích thước hạt chặt chẽ, theo quy định của ISO 8486 cho chất mài mòn ngoại quan hoặc ISO 6344 cho chất mài mòn tráng, giảm sự phân tán Ra trên một lô sản xuất. Kích thước hạt không nhất quán - một vấn đề thường gặp với SiC cấp thấp hơn - gây ra các vết xước sâu ngoại lệ làm tăng Rmax và Rz ngay cả khi Ra trung bình có vẻ chấp nhận được.
Những lỗi đặc điểm kỹ thuật phổ biến và cách tránh chúng
Một lỗi tái diễn là chọn kích thước hạt dựa trên hình dáng bề mặt thay vì đo Ra. Đánh giá trực quan không đáng tin cậy dưới Ra 1.6 ừm; hai bề mặt có độ bóng giống hệt nhau về mặt thị giác có thể khác nhau ở điểm 0.4 µm Ra — đủ để gây ra lỗi bịt kín hoặc khoảng cách về hiệu suất ma sát. Luôn xác minh bằng phép đo hồ sơ, chỉ định cả Ra và Rz để ghi lại những dị thường về độ cao cực đại mà riêng Ra bỏ lỡ.
Một sai lầm thường gặp khác là bỏ qua các giai đoạn kiên trì để tiết kiệm thời gian. Chuyển trực tiếp từ P80 sang P400 buộc chất mài mòn mịn phải loại bỏ các vết xước sâu của P80, tăng đáng kể thời gian chu kỳ và mài mòn hạt mịn sớm. Tiến trình P80 → P180 → P400 được sắp xếp chính xác về tổng thể nhanh hơn so với phím tắt hai bước trong hầu hết các kịch bản sản xuất. Khi đánh giá các nguồn mài mòn SiC mới - đặc biệt là cho nguồn cung xuất khẩu - việc kiểm tra tính nhất quán về kích thước hạt theo từng lô phải là một bước đánh giá tiêu chuẩn, như được mô tả trong Hướng dẫn tìm nguồn cung ứng Silicon Carbide.
Câu hỏi thường gặp
Q: Tôi nên sử dụng cỡ hạt mài mòn SiC nào để đạt được Ra 0.8 µm trên thép cứng?
MỘT: Đối với thép cứng (58–65 HRC), Ra 0.8 µm thường yêu cầu chất mài mòn cacbua silic P320–P400 trong điều kiện ẩm ướt. Trên thép mềm hơn (dưới 40 HRC), P180–P220 có thể đủ. Luôn xác minh bằng máy đo biên dạng thay vì kiểm tra trực quan, và xác nhận chất mài mòn đáp ứng ISO 8486 dung sai phân bổ kích thước hạt để tránh các vết xước sâu ngoại lệ làm tăng Rz lên trên thông số kỹ thuật.
Q: Sự khác biệt giữa SiC xanh và SiC đen trong hoàn thiện bề mặt?
MỘT: SiC xanh có độ tinh khiết ≥99% SiC và cứng hơn, cấu trúc tinh thể dễ vỡ hơn (Mohs ~9,4), làm cho nó thích hợp hơn để mài cacbua xi măng, gốm sứ cao cấp, và kính nơi sạch sẽ, yêu cầu cắt sắc nét với thiệt hại dưới bề mặt tối thiểu. SiC đen chứa ~98–98,5% SiC với hạt cứng hơn, chịu được áp lực tiếp xúc cao hơn, làm cho nó phù hợp hơn với gang, kim loại màu, và cao su. Đối với một kích thước hạt nhất định, SiC màu xanh lá cây thường đạt được Ra thấp hơn một chút trên các vật liệu cứng giòn do hình dạng hạt sắc nét hơn.
Q: Tôi nên sử dụng bao nhiêu giai đoạn mài để đi từ bề mặt được gia công (Ra 3.2 ừm) để có một kết thúc tốt đẹp (Ra 0.2 ừm)?
MỘT: Khuyến nghị tối thiểu bốn giai đoạn: P120 (Ra ~1,6 µm), P320 (Ra ~0,8 µm), P800 (Ra ~0,4 µm), và P1500–P2000 (Ra ~0,1–0,2 µm). Mỗi giai đoạn nên loại bỏ vật liệu cho đến khi các vết xước từ hạt trước đó được loại bỏ hoàn toàn trước khi tiến tới. Việc bỏ qua các giai đoạn làm tăng tổng thời gian của chu kỳ và mức tiêu thụ chất mài mòn mịn một cách không tương xứng - trong các thử nghiệm được kiểm soát, bỏ qua hai bước (P120 đến P600) tăng thời gian dừng P600 lên 3–5× so với trình tự được phân giai đoạn chính xác.
Q: Kích thước hạt FEPA có tương ứng trực tiếp với kích thước hạt ANSI/CAMI không?
MỘT: Thang đo FEPA P và thang đo ANSI/CAMI tương đương với khoảng P220/220. Trên điểm đó chúng phân kỳ: FEPA P320 tương ứng với kích thước hạt trung bình ~46 µm, trong khi ANSI 320 xấp xỉ 32 µm - chênh lệch ~14 µm có thể dịch chuyển Ra 0,2–0,3 µm trên các bề mặt chính xác. Luôn yêu cầu giấy chứng nhận phân phối kích thước hạt từ nhà cung cấp của bạn và xác nhận tiêu chuẩn nào (ISO 6344 để tráng, ISO 8486 cho ngoại quan) sản phẩm được sản xuất để.
Q: Tôi có thể sử dụng cùng một quy trình mài SiC cho cả mài kim loại và mài gốm không?
MỘT: KHÔNG. Gốm sứ loại bỏ chủ yếu bằng gãy giòn hơn là biến dạng dẻo, do đó Ra được tạo ra trên mỗi kích thước hạt cao hơn so với kim loại dẻo - thường là 0,5–1,5 × ở hạt tương đương. Đối với gốm kỹ thuật như alumina hoặc silicon nitride, bắt đầu một hoặc hai bước mài mịn hơn so với thép ở cùng mục tiêu Ra, giảm tốc độ di chuyển ngang 20–30%, và tăng lưu lượng chất làm mát để ngăn chặn vết nứt bên. Các hợp chất phủ cho gốm sứ cũng thường sử dụng chất mang chất lỏng để kiểm soát độ đồng đều phân bố hạt sạn, khác với phương pháp mài bánh xe khô hoặc làm mát bằng lũ dùng cho kim loại.
Giới thiệu về chất mài mòn cao cấp Hà Nam (HSA)
Henan Hậu lạc vượt trội (HSA) là nhà cung cấp vật liệu gốm tiên tiến và mài mòn hiệu suất cao toàn cầu có trụ sở tại Trung Quốc cho các ứng dụng công nghiệp trên toàn thế giới. Dòng sản phẩm cốt lõi của chúng tôi bao gồm cacbua silic đen, Carbide silicon màu xanh lá cây, cacbua silic cấp điện tử (Sic), alumina trắng hợp nhất, alumina nung chảy màu nâu, Boron cacbua, aluminat canxi nung chảy, và chất mài mòn SG.
Phục vụ khách hàng tại 30+ các nước, HSA cung cấp vật liệu đáng tin cậy cho vật liệu mài mòn, vật liệu chịu lửa, gốm sứ kỹ thuật, ứng dụng bán dẫn, đánh bóng chính xác, phun cát, luyện kim, và vật liệu xây dựng hiệu suất cao.
Nhận báo giá hoặc mẫu miễn phí
Tìm kiếm nhà cung cấp đáng tin cậy các vật liệu gốm sứ cao cấp và mài mòn cao cấp? Hãy liên hệ với nhóm kỹ thuật của chúng tôi ngay hôm nay — chúng tôi sẽ phản hồi trong vòng 24 giờ và có thể sắp xếp các mẫu miễn phí cho các dự án đủ điều kiện.
- 📧 E-mail: sales@superior-abrasives.com
- 💬 WhatsApp: +86-186-3863-8803
Bạn cũng có thể quan tâm đến…
Liên hệ với chúng tôi
Nhận trích dẫn miễn phí
Thành lập 2001, HSA là nhà cung cấp hàng đầu về silica fume và chất mài mòn ở Trung Quốc, Và cũng là nguồn cao cấp của các sản phẩm hiệu suất cao cho các ngành công nghiệp bê tông và chất mài mòn.