边缘砂轮: 选择正确磨料以获得精确结果的完整指南
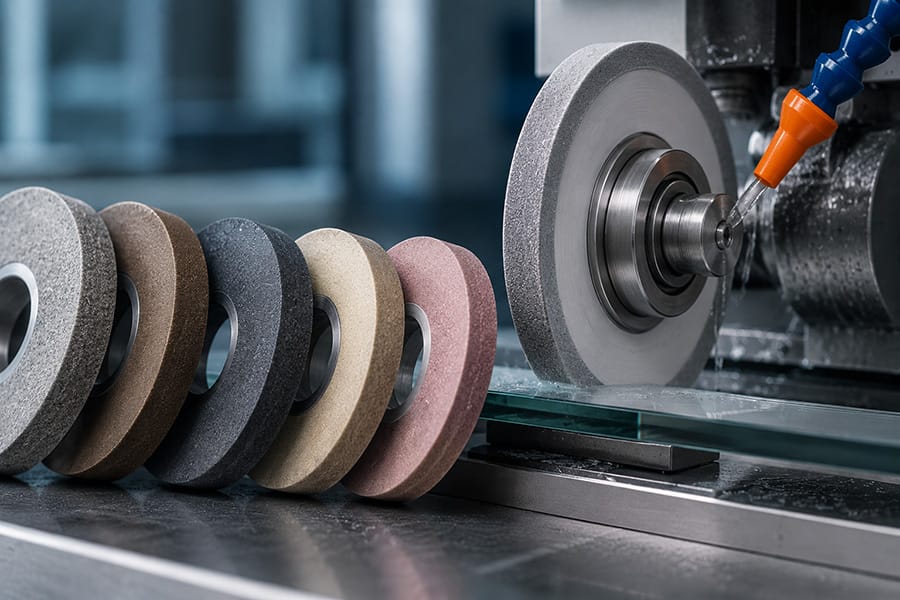
无论您是在塑造瓷砖形状, finishing metal parts, or cutting stone slabs, 您选择的磨边轮可以决定您的结果. 市场上有如此多的磨料选择, 了解材料, 砂粒结构, 和应用要求对于实现清洁至关重要, 边缘一致,浪费最少.
本指南将引导您了解您需要了解的一切 - 从磨料颗粒类型到粘结剂系统 - 因此您可以自信地为您的特定作业选择合适的边缘砂轮.
什么是边缘砂轮?
磨边轮是一种专门用于磨边的研磨工具, 形状, 斜角, 或对玻璃等硬质材料的边缘进行精加工, 石头, 陶瓷制品, 瓷, 具体的, 和金属. 与在宽表面上工作的平面砂轮不同, 边缘磨削轮采用特定轮廓和磨料成分设计,可提供精确的边缘几何形状 - 直线, 铅笔圆的, 奥吉, 或斜角 - 具有严格的公差.
这些轮子广泛用于:
- 建筑玻璃制造
- 天然石材和人造石加工
- 陶瓷和瓷砖制造
- 金属边缘去毛刺和精加工
- 耐火材料成型
边缘砂轮所用核心磨料
任何磨边轮的性能很大程度上取决于其结合剂中嵌入的磨粒. 以下是最常见的材料:
1. 氧化铝 (氧化铝)
氧化铝是研磨行业用途最广泛的磨料之一. 它有多种型号可供选择 — 白刚玉, 棕刚玉, 和粉红色氧化铝 - 每种硬度和韧性略有不同.
- 白刚玉 因其高纯度和自锐特性而备受赞誉, 使其成为精密磨削淬火钢和敏感工件(必须最大限度减少热量产生)的理想选择.
- 棕刚玉 为碳钢和有色金属的重型切削提供出色的韧性.
适用于需要一致边缘质量和最小碎裂的应用, 氧化铝研磨粉 仍然是全球车轮制造商的首选. HSA 的 白刚玉 产品满足生产均匀砂轮复合材料所必需的严格粒度分布.
2. 碳化硅 (碳化硅)
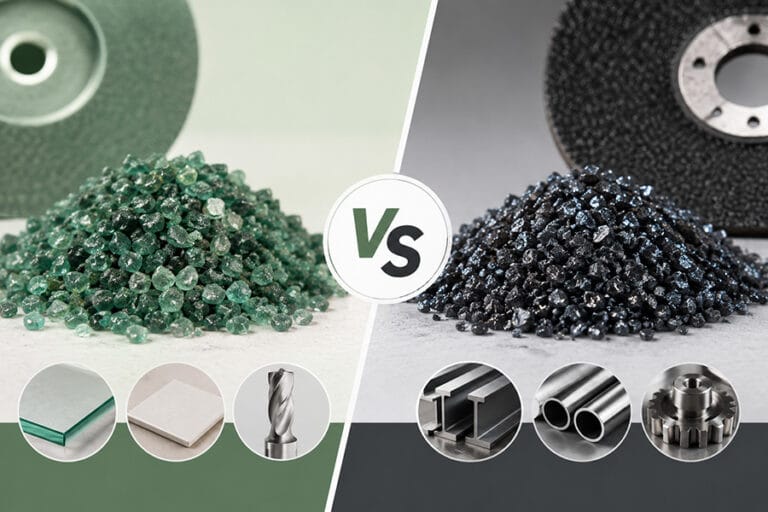
碳化硅比氧化铝硬,是硬磨削的首选磨料, 脆, 或低拉伸强度材料,例如玻璃, 石头, 陶瓷, 和铸铁. 其锋利, 棱角分明的颗粒结构产生积极的切削作用.
磨边使用两种类型:
- 黑碳化硅 — 标准硬度, 适用于石材, 玻璃, 和有色金属
- 绿碳化硅 — 更高的纯度和硬度, 用于硬质合金工具和技术陶瓷
采购用于车轮生产的磨料粉末时, 了解砂粒分类至关重要. F-粒度和P-粒度碳化硅的区别 直接影响砂轮的切割和精加工效果 — F-grit 遵循 FEPA 固结磨具标准, 而 P-grit 用于涂层应用. 选择错误的标准会导致边缘光洁度不一致和车轮过早磨损.
适用于涂附磨具和固结磨具制造商, 涂附磨具用黑碳化硅粉 提供要求严苛的边缘磨削操作所需的硬度和脆碎度平衡.
3. 金刚石和立方氮化硼
适用于超硬材料 — 全烧结陶瓷, 人造石 (石英复合材料), 或钢化玻璃 — 电镀或树脂粘合金刚石砂轮是行业标准. 立方氮化硼 (立方氮化硼) 对于黑色金属具有类似的作用,其中金刚石与工件发生化学反应.
了解车轮粘合系统
粘结剂材料将磨粒固定在一起,并决定砂轮如何释放磨损的磨粒以暴露新的切削刃. 边缘研磨的三种主要粘结剂类型是:
| 债券类型 | 特征 | 最适合 |
|---|---|---|
| 树脂结合剂 | 灵活的, 良好的表面光洁度 | 玻璃, 陶瓷, 轻金属 |
| 陶瓷结合剂 | 死板的, 高孔隙率, 冷切削 | 钢, 铝合金轮毂 |
| 金属结合剂 | 耐用的, 长寿 | 石头/玻璃上的金刚石轮 |
为您的材料选择错误的粘合剂会导致玻璃损坏 (砂轮停止切割), 过多的热量积聚, 以及边缘轮廓上的碎裂.
选择边缘砂轮时的关键因素
工件材料硬度
使磨料硬度与工件相匹配. 一般规则: 工件越硬, 车轮等级应越软 (允许颗粒释放). 反过来, 软材料受益于较硬的车轮等级.
所需的边缘轮廓
不同的车轮轮廓 — 扁平, 牛鼻, 奥吉, 斜面 - 需要特定的车轮几何形状. 定制型轮可用于大批量生产线.
粒度和顺序
粗粒度 (36–80) 快速去除材料但留下粗糙边缘. 中粗粒 (100–220) 塑造和完善. 细粒 (320–600+) 生产抛光的, 无缺口边缘. 大多数生产线使用一系列 3-5 个逐渐精细的轮子.
轮速和机器兼容性
始终验证砂轮的最大运行转速是否与您的主轴速度相匹配. 超速是严重的安全隐患并导致车轮过早失效.
冷却液要求
使用水溶性冷却剂进行湿磨可显着延长砂轮寿命, 减少玻璃和陶瓷的热裂纹, 并冲走碎片. 干磨仅限于为其设计的特定树脂结合剂砂轮.
工业中的常见应用
玻璃磨边 是容量最大的应用程序之一. 建筑玻璃板, 汽车挡风玻璃, 和显示玻璃都需要一致的边缘轮廓以确保安全和美观. 金刚石树脂砂轮在这一领域占据主导地位.
石材和瓷砖边缘处理 使用碳化硅和金刚石砂轮在花岗岩上创建装饰型材, 大理石, 和石英复合台面.
耐火材料和陶瓷构件成型 需要专门的磨料选择. 用于窑具和耐磨衬里的高铝陶瓷需要金刚石或绿碳化硅砂轮. 了解全球磨料供应链的背景, 这 巴西磨料磨料供应案例研究 说明原材料质量如何直接影响国际制造中的成品车轮性能.
采购优质磨料原材料
对于车轮制造商和工业买家, 上游原料品质——纯度, 粒度一致性, 晶体结构——决定成品性能. 磨粒不一致会导致:
- 轮面切削不均匀
- 过早上釉或脱落
- 批次间边缘光洁度质量可变
与经过认证的合作, 提供批次特定分析证书的可追溯磨料供应商对于精密磨削应用来说是不可协商的.
常问问题
Q1: 磨玻璃边用什么磨料最好?
金刚石树脂砂轮是玻璃行业标准. 用于较软的玻璃或光饰面, 黑碳化硅砂轮也有效且更具成本效益.
Q2: 我如何知道何时需要更换磨边轮?
标志包括: 降低切削率, 工件烧焦或变色, 碎裂或粗糙的边缘光洁度, 和可见的玻璃 (光滑的, 闪亮的轮面). 首先修整砂轮——如果切割性能没有恢复, 更换它.
第三季度: 我应该使用什么磨料顺序来抛光石材边缘?
抛光花岗岩的典型顺序: 36 → 60 → 120 → 220 → 400 → 800 → 1500 砂砾, 用抛光垫完成. 磨光或缎面饰面的步骤更少.
第四季度: 我可以对金属和石头使用同一个轮子吗?
不. 磨料选择, 债券类型, 和轮速要求差异很大. 在金属上使用石轮 (或反之亦然) 存在车轮故障和结果不佳的风险.
Q5: 用于车轮制造的磨料粉中 F-grit 和 P-grit 有什么区别?
F-grit 遵循 FEPA 固结磨料标准 (用于玻璃和树脂粘合车轮), 而 P-grit 遵循 FEPA 涂附磨料标准. 即使标称粒度相同,它们也具有不同的粒度分布. 在粘合轮配方中使用 P-grit 会产生不一致的结果.
准备采购优质磨料?
如果您制造磨边轮或需要可靠的磨料原材料——碳化硅, 电熔刚玉, 或碳化硼——一致的原材料质量是您的竞争优势.
立即联系 HSA 技术规格, 样品, 以及根据您的生产要求量身定制的批量定价.
关于HSA
人血清白蛋白 (河南高级磨料磨具) 是一家中国高性能磨料和耐火原材料制造商和全球供应商, 包括碳化硅 (黑色和绿色), 电熔刚玉 (白色的, 棕色的, 和黑色), 碳化硼, 和微硅粉 (硅粉). 拥有十多年的出口经验,为欧洲各地的客户提供服务, 北美, 中东, 和东南亚, HSA 提供质量稳定的认证材料, 有竞争力的定价, 和可靠的物流. 探索我们的完整产品系列,请访问 hsachn.com.